


Vöruyfirlit
5 Axis CNC Machining Center er CNC glervinnslukerfi til að bora, mala, sökkva, slípa, fægja, útlínur og aðrar flóknar vinnsluaðgerðir á flötu gleri. Fimm-ása innskot gerir skurðarverkfærinu kleift að nálgast vinnustykkið úr mörgum áttum, dregur úr endurstillingu milli aðgerða og bætir víddarsamkvæmni á flóknum formum. Vélin er hönnuð fyrir glervinnsluaðila sem annast sturtuhurðir, byggingargler, húsgagnagler, tækjaplötur, spegla og aðra sérsniðna gleríhluti.
Tæknilýsing
|
Atriði |
Dæmigerð stilling |
|
Vélargerð |
5-ása CNC glervinnslustöð |
|
Hámarks glerstærð |
Allt að 2.500 × 4.200 mm |
|
Glerþykkt |
Um það bil. 4–25 mm |
|
Fjöldi ása |
5 |
|
Snældahraði |
Allt að 12.000 snúninga á mínútu |
|
Snældakraftur |
7,5 kW × 2 |
|
Verkfæraviðmót |
BT30 |
|
Verkfæratímarit |
16 stöður |
|
CNC kerfi |
Mitsubishi eða sambærilegt |
|
Kæling |
Vatnskæling / verkfæra-miðjukæling |
|
Þjappað loft |
Um það bil. 0.7 MPa |
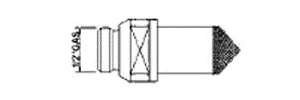
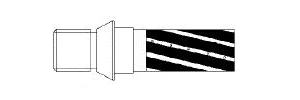
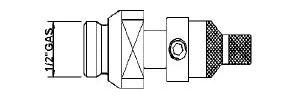
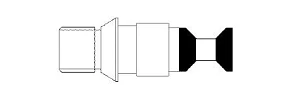
Gerð verkfæra
 |
 |
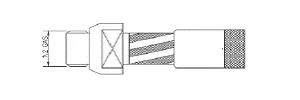 |
| FRÆSING | UNDIRVEKKUR | BORNING OG FRÆSING |
 |
 |
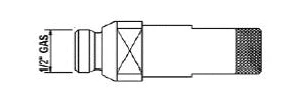 |
| Borun og Countersink | KOMIÐ | BORNING |
5-ása vinnslugeta
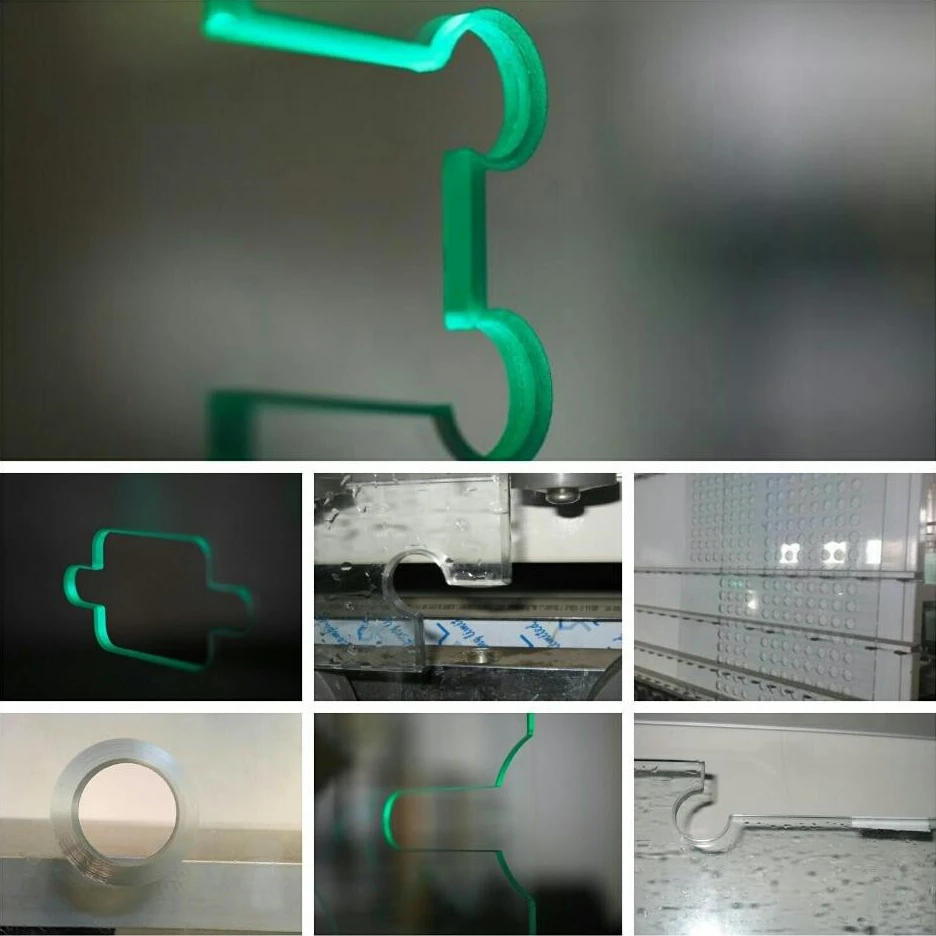
Fimm-ása samtímis innskot sameinar þrjá línuása með tveimur snúningsásum, sem gerir snældanum kleift að viðhalda nauðsynlegri stefnu verkfæra á meðan hann vinnur hallandi göt, hornbrúnir, vasa, hak og aðra ó-staðlaða eiginleika.
Í samanburði við endurtekna handvirka staðsetningu getur fimm-ása vinnsla lokið mörgum aðgerðum í einni uppsetningu, sem dregur úr meðhöndlun og uppsöfnuðum staðsetningarvillum.
Það fer eftir uppsetningu tækjabúnaðar, vinnslustöðin getur framkvæmt:
- Borun og niðursökkun fyrir festingar og vélbúnaðarholur
- Milling og rifa fyrir hak, klippingar-og innri útlínur
- Arrising og kantslípun fyrir brún undirbúning
- Fæging á vélknúnum brúnum og innri eiginleikum
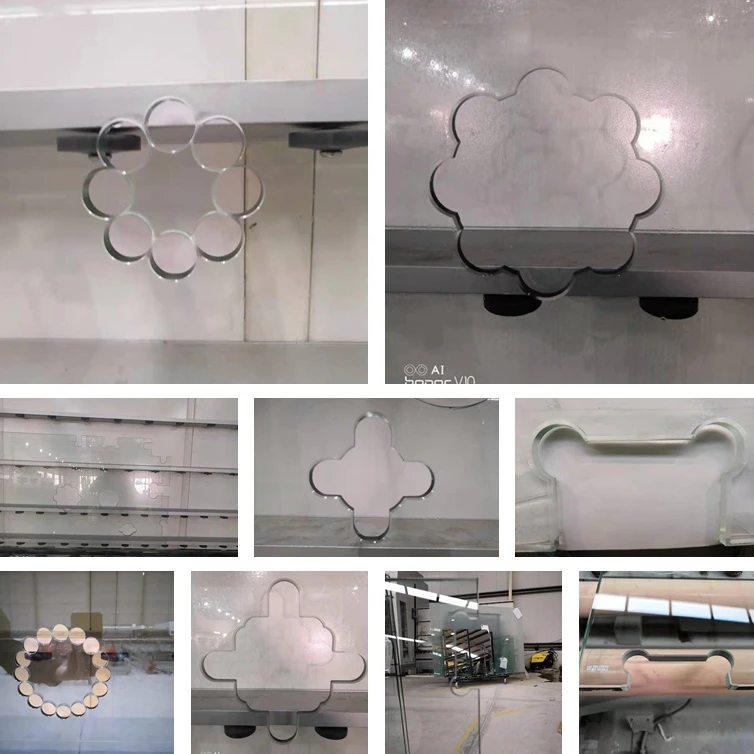
- Útlínuvinnsla fyrir óregluleg lögun
- Hallandi og breytileg-hornvinnsla með því að nota snúningsásana
- Leturgröftur og sérvinnsla þar sem þörf krefur
Hægt er að stilla ferlisamsetninguna í samræmi við glervörur kaupanda og framleiðslukröfur.
Verkfærakerfi
Sjálfvirkur verkfæraskiptari (ATC) gerir kleift að velja mismunandi verkfæri beint úr CNC forritinu, sem gerir kleift að ljúka borun, mölun, niðursökkva, slípun og fægja í röð.
Dæmigerð uppsetning notar 16-staða BT30 verkfæratímarit, með verkfæragetu stillt í samræmi við vinnsluferlið. Mælt er með kælingu tækjamiðstöðvar og vatnskælingu fyrir samfellda glervinnslu til að stjórna hita og fjarlægja vinnslurusl.
CNC stjórnun og forritun
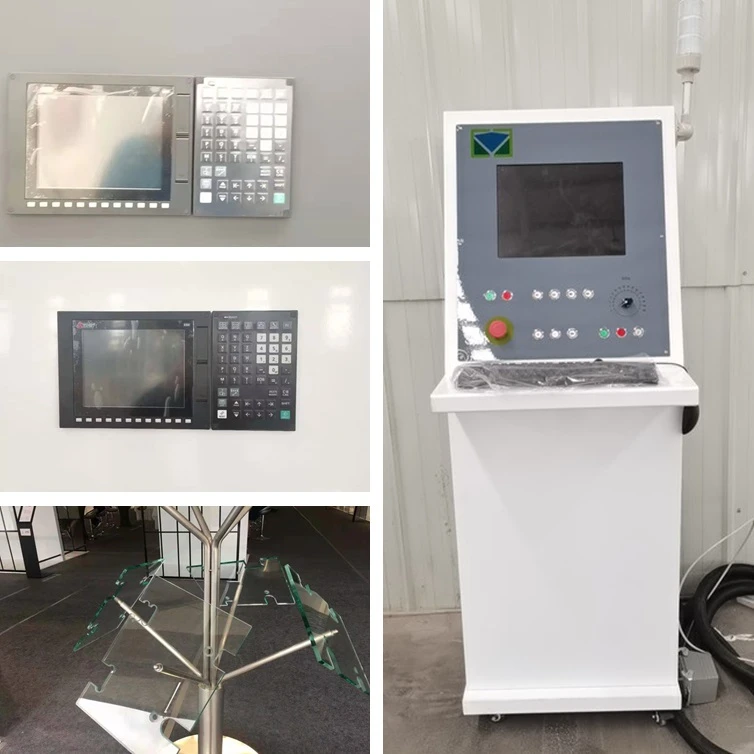
CNC kerfið veitir samræmda stjórn á öllum fimm ásum, snúningshraða, straumhraða, verkfæravali og vinnsluröð. Hægt er að tilgreina Mitsubishi CNC-stýringu og servókerfi fyrir stöðuga fjölásaaðgerð, með CAD/CAM hugbúnaði sem notaður er til að búa til vinnsluforrit úr stafrænum teikningum.
Kerfið styður algengt CAD/CAM verkflæði, þar á meðal DXF-byggða rúmfræði, verkfæra-slóðagerð, færibreytustillingu og forritageymslu. Þetta dregur úr kröfum um handvirka forritun þegar unnið er með endurtekna eða sérsniðna glerhönnun.
Sjálfvirkni og sérstilling
Hægt er að stilla vinnslustöðina með sjálfvirkri verkfæraskiptingu, sjálfvirkri verkfærakvörðun, miðlægri smurningu, vatnskælingu og sérsniðnum CNC hugbúnaði í samræmi við framleiðslukröfur.
Valfrjáls sjálfvirkni getur falið í sér hleðslu/affermingu úr gleri, strikamerki eða-framleiðslugagnasamþættingu og tengingu við vinnslubúnað fyrir framan eða eftir. Vélarmál, snældaafl, vinnusvæði, getu verkfæratímarits, spennu og hugbúnaður er einnig hægt að aðlaga að vöruúrvali og verksmiðjuútliti kaupanda.
Próf og samþykki
Fyrir sendingu ætti vélin að gangast undir vélrænni, rafmagns-, snælda-, ás--interpolation-, kælingu- og vinnslupróf. Vinnslupróf getur sannreynt borunarstöðu, holuþvermál, fræstærðir, brúngæði, afköst snúnings-áss og endurtekningarhæfni.
Fyrir erlend verkefni getur samþykki verksmiðju byggst á samþykktu prófunarhluti og skjalfestum skoðunarviðmiðum. Við getum líka stutt við skoðun þriðja-aðila eða verksmiðjuúttekt þegar þess er krafist.
Algengar spurningar
Sp.: Getur vélin unnið úr lágu-E eða húðuðu gleri?
A: Já, húðað gler er hægt að vinna þegar vinnslubreytur og verkfæri eru valin í samræmi við húðunargerðina. Kaupendur ættu að leggja fram húðunarforskriftir og dæmigerðar teikningar svo hægt sé að sannreyna ferlið fyrir framleiðslu.
Sp.: Hvaða upplýsingar eru nauðsynlegar fyrir tilvitnun í vél?
A: Gefðu upp hámarks glerstærð, þykktarsvið, dæmigerðar hlutateikningar, holur og útlínur, væntanlegt framleiðslumagn og æskilegan rafmagnsstaðal. Dæmisteikningar eða CAD skrár eru sérstaklega gagnlegar til að staðfesta kröfur um snælda, verkfæri, hugbúnað og sjálfvirkni.
Sp.: Hvaða verksmiðjutól eru nauðsynleg fyrir uppsetningu?
A: Uppsetningarstaðurinn krefst venjulega stöðugs þriggja-fasa aflgjafa, þjappað loft, vinnsluvatn, frárennsli og nægjanlegt gólfpláss fyrir rekstur og viðhald vélarinnar. Endanlegt afl, loftnotkun, vatns-hringrás og kröfur um grunn ætti að vera staðfest af uppsetningarteikningu vélarinnar áður en staður er undirbúinn.
Sp.: Hvernig eru stjórnendur þjálfaðir eftir að vélin er sett upp?
A: Þjálfun nær venjulega yfir notkun vélar, hleðslu CNC forrita, stjórnun verkfæra, uppsetningu vinnustykkis, reglubundið viðhald og grunn bilanaleit. Hægt er að útvega enskar notkunarhandbækur og tækniaðstoð á netinu fyrir uppsetningar erlendis, á meðan hægt er að skipuleggja þjálfun á staðnum þegar þess er krafist.
Sp.: Hvaða reglubundið viðhald er krafist?
A: Venjulegt viðhald felur í sér að þrífa vinnslusvæðið, athuga kælivökva- og síunarkerfi, skoða smurpunkta, fylgjast með ástandi snælda og verkfæra og athuga loft- og raftengingar. Rekstrartæki og kælivökva-tengda íhluti ætti að skoða í samræmi við raunverulegan framleiðslutíma frekar en föstu dagatalinu einu saman.
Sp.: Hver er dæmigerður afhendingartími?
A: Dæmigerður afhendingartími er 60–90 dagar eftir pöntunarstaðfestingu og frágang tækniforskrifta. Raunveruleg áætlun ætti að vera staðfest gegn valinni uppsetningu, sérsniðnakröfum og framleiðsluáætlun áður en pöntun er sett.
Sp.: Hvaða greiðslumátar eru í boði?
A: Hefðbundnar greiðslumátar eru T/T, Western Union, PayPal og aðrar þægilegar greiðslumátar sem háðar eru pöntunarverðmæti og viðskiptafyrirkomulagi.
Sp.: Hvaða afhendingarskilmálar eru í boði fyrir alþjóðlegar pantanir?
A: Venjulegur afhendingartími er FOB Shanghai. EXW, CFR og CIF eru einnig fáanlegar í samræmi við sendingarkröfur kaupanda.
maq per Qat: 5 ás cnc vinnslustöð, Kína 5 ás cnc vinnslustöð framleiðendur, birgjar, verksmiðja